
Как подобрать запирающее усилие для литьевой машины
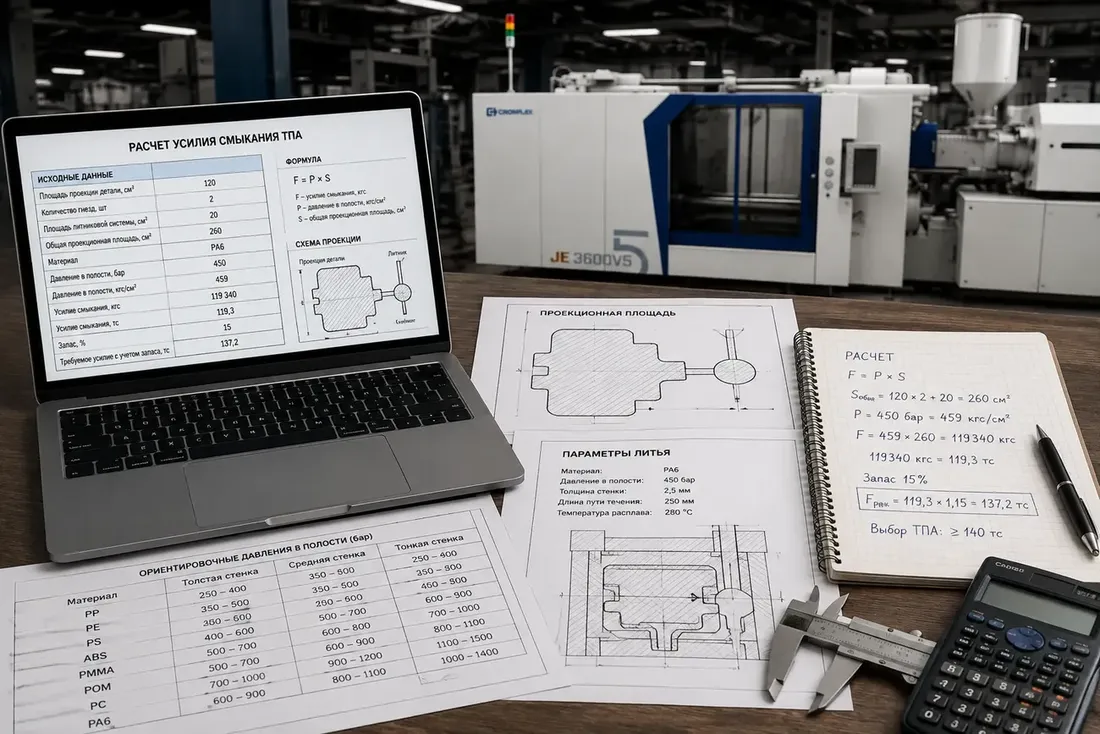
Расчет этой величины нужен, чтобы форма не раскрывалась под давлением расплава. На результат влияют проекция изделия, число гнезд, длина течения и давление. Ошибка дает облой, разброс массы и лишний запас по размеру и цене.
Что показывает усилие смыкания и почему его нельзя брать наугад
Запирающее усилие ТПА - сила, которой машина удерживает плиты закрытыми против давления расплава. Оно отличается от размыкающей силы: та стремится раздвинуть полуформы. Недостаток запирания дает облой и нестабильную массу, избыток - лишний размер ТПА и износ формы.
Какие данные нужны перед расчетом
Перед расчетом соберите исходные данные: геометрию изделия, гнездность, литниковую систему, материал, толщину стенки, путь течения, ориентировочное давление в форме и запас. Без них проверка превращается в угадывание.
- площадь проекции изделия и литников
- число гнезд
- тип полимера и его вязкость
- толщина стенки и длина пути течения
- ориентир по давлению в полости
- запас по надежности
Площадь проекции изделия
Площадь проекции изделия берут не по полной поверхности, а по виду, перпендикулярному направлению смыкания. Для круга это круг, для прямоугольника — длина на ширину, для сложной формы - суммарная проекция всех участков, которые давят на разъем. Ошибка сразу искажает результат.
Гнездность и литниковая система
В многогнездной форме общая проекционная площадь равна сумме проекций всех изделий плюс проекция литников и разводящих каналов, если они лежат в плоскости давления. Формула проста: Sобщ = n × Sдетали + Sлитников. Если литник крупный, его нельзя игнорировать: расчет будет занижен.
Материал, вязкость и толщина стенки
ABS, PC, PA, POM, PP, PE и PS нельзя оценивать по одному коэффициенту без поправок. Для жестких и вязких материалов, тонких стенок и длинного пути течения давление растет, а вместе с ним растет и запирание. Чем выше сопротивление заполнению, тем осторожнее выбирают ориентир.
Базовая формула через давление и площадь
Базовый расчет строится по формуле F = P × S, где F - сила, P - среднее давление в полости, S - общая проекционная площадь. Если P задано в бар, а S в см2, сначала переводят единицы: 1 бар ≈ 1,02 кгс/см2. Тогда F в кгс делят на 1000 и получают тонны силы.
Как рассчитать усилие смыкания термопластавтомата по шагам
Сначала находят проекцию одной детали, затем умножают на гнездность, добавляют литники, выбирают давление по материалу и толщине, перемножают параметры, переводят единицы и прибавляют запас. Так получают точное значение без лишних допущений.
Пример: проекция детали 120 см2, форма двухгнездная, литники 20 см2, давление 450 бар. Тогда Sобщ = 120 × 2 + 20 = 260 см2. Давление 450 бар примерно равно 459 кгс/см2. Получаем 260 × 459 = 119340 кгс, то есть около 119,3 тс. При запасе 15% нужен ТПА не ниже 137 тс по усилию смыкания.
Расчет по удельным коэффициентам для материалов
Для быстрой оценки используют удельные коэффициенты, как в предварительных таблицах подбора, используя стандартные эмпирические таблицы удельных давлений. Там величину сразу переводят в тонны на единицу площади, чтобы быстро проверить парк оборудования или запрос на КП. Для PP, PE и PS ориентир ниже, для ABS, PMMA, PC и PA выше.
Когда достаточно предварительного метода
Предварительный метод годится на стадии эскиза, при проверке наличия машины на участке и при ранней закупке. Он помогает быстро оценить результат, но не заменяет анализ заполнения, балансировки литников и технологическую отладку. Для КП этого обычно достаточно, для запуска ответственной формы - нет.
Когда нужен уточненный расчет
Точный пересчет обязателен, если стенка тонкая, путь течения длинный, материал стеклонаполненный, форма горячеканальная, геометрия жестко нормируется или площадь проекции велика. В этих случаях усредненный коэффициент легко ошибается на десятки процентов и влияет на выбор машины и риск облоя.
Как выбрать давление в пресс-форме при литье пластмасс
Рабочее давление в пресс-форме при литье пластмасс - не то же самое, что давление впрыска на машине. Машина может развивать высокий пик в шнеке, но в полости остается среднее давление, которое и раздвигает плиты. Для толстостенных PP и PE берут нижний диапазон, для ABS и PS средний, для PC, PA и тонких корпусов - верхний. Именно оно определяет итог.
Ориентиры, следующие: для простых стаканов и контейнеров берут нижний диапазон, для корпусных деталей — средний, тонкостенные разъемы, защелки и точные элементы - высокие. Если форма требует быстрого заполнения узких каналов, давление растет, и величину надо проверять уже по худшему режиму.
Связь давления с путем течения и толщиной стенки
Здесь работает отношение L/t: чем длиннее путь течения и меньше толщина стенки, тем больше сопротивление расплава. Для технолога это простой сигнал: если деталь тонкая и длинная, давление в форме растет быстро, даже когда материал не слишком вязкий. Значит, расчет ведут по худшей точке заполнения.
Коэффициент запаса: сколько добавлять к расчету
Для запаса обычно берут 10-20%. Для стабильного материала, понятной геометрии и жесткой формы хватает нижней границы. Для тонких стенок, нестабильной партии сырья, длинного пути течения и сложной литниковой системы лучше брать 15-20%. Слишком большой запас тоже вреден: более крупный ТПА потребляет больше энергии, занимает больше площади и дороже в обслуживании.
Проверка результата перед выбором ТПА
Только по усилию запирания машину не выбирают. После него проверяют расстояние между колоннами, размер плит, ход раскрытия, максимальную высоту формы, объем впрыска, производительность пластификации, диаметр шнека, профиль давления и скорость впрыска. Бывает, что по запиранию машина подходит, а по габаритам формы или по дозе нет.
Если запирание подходит, но не проходит ход раскрытия или объем впрыска, машину все равно брать нельзя. Поэтому подбор всегда идет по совокупности параметров, а не по одной цифре, особенно когда форма крупная или цикл нестабилен.
Типовые ошибки в расчете
В расчетах чаще всего ошибаются не в формуле, а в исходных данных. Ниже - ошибки, которые ломают проверку и приводят к неверному выбору машины: неверная проекция, забытые литники, заниженное давление и неучтенный запас.
- берут площадь поверхности вместо проекции
- забывают про литники и разводящие каналы
- не умножают площадь на гнездность
- путают давление впрыска и давление в полости
- не учитывают тонкую стенку и длинный путь течения
- выбирают машину без запаса
- игнорируют жесткость и состояние пресс-формы
Если хотя бы одна из этих ошибок попадает в исходные данные, результат получается заниженным или завышенным. В первом случае появится облой и срыв качества, во втором - лишние затраты на оборудование и режим.
Краткий алгоритм для практического применения
Чтобы быстро проверить расчет усилия смыкания ТПА, действуйте по одной схеме и не перескакивайте через шаги: проекция, давление, запас, затем сверка с возможностями машины.
- Измерьте проекцию изделия и добавьте проекцию литников.
- Умножьте площадь на число гнезд.
- Выберите ориентир давления по материалу, толщине стенки и длине течения.
- Посчитайте F = P × S и переведите единицы в тс или кН.
- Добавьте 10-20% запаса.
- Проверьте по паспорту ТПА не только запирание, но и габариты формы, ход, объем впрыска, скорость и производительность пластификации.
Если после этой проверки параметры сходятся, можно переходить к финальному выбору машины и к проверке формы на реальном режиме. Если нет, пересчитывают давление, гнездность или геометрию литников, а не пытаются компенсировать ошибку только увеличением усилия смыкания ТПА.
Часто задаваемые вопросы
Как определить нужное запирание, если известны только размеры детали?
Сначала переводят размеры в проекционную площадь, а не в площадь поверхности. Потом выбирают ориентир давления по материалу и толщине стенки, умножают P на S и добавляют запас. Если данных мало, это только предварительный расчет усилия смыкания ТПА, а для точного выбора нужны еще гнездность, литники и путь течения.
Что входит в площадь проекции изделия для расчета усилия смыкания?
Входит контур детали, который виден в направлении раскрытия формы, плюс проекция литников и разводящих каналов, если они лежат в плоскости давления. Рельеф по высоте, ребра и сложная поверхность сами по себе не суммируются, если не увеличивают проекцию. Поэтому считают по виду сверху на разъем формы.
Нужно ли учитывать литниковую систему при расчете запирающего усилия?
Да, если литник и каналы находятся в зоне, на которую давит расплав. У небольшой детали литниковая система иногда дает заметную долю общей площади, и без этой поправки результат оказывается ниже нужного. Для горячеканальных систем литник тоже проверяют по реальной схеме, а не по умолчанию считают нулевым.
Какое давление в пресс-форме брать для литья полипропилена, ABS или поликарбоната?
Для PP обычно берут нижний или средний диапазон, для ABS - средний, для PC - выше среднего, особенно при тонкой стенке и длинном пути течения. Точный выбор зависит от геометрии, а не только от марки полимера. Поэтому давление в пресс форме при литье пластмасс всегда проверяют по худшему участку заполнения.
Чем усилие смыкания отличается от усилия удержания пресс-формы?
Запирание ТПА - паспортная характеристика машины, то есть ее способность держать плиты закрытыми. Усилие удержания пресс-формы - фактическая нагрузка на конкретную форму в конкретном цикле. На практике сравнивают не эти термины между собой, а расчетную размыкающую силу с возможностями машины.
Какой коэффициент запаса добавлять к расчетному усилию смыкания?
Обычно 10-20%. Нижняя граница подходит для понятной геометрии и стабильного сырья, верхняя - для тонких стенок, чувствительных материалов и менее предсказуемых режимов. Если расчет уже очень близок к границе машины, запас лучше не увеличивать искусственно, а перепроверить исходные данные и сам расчет усилия смыкания ТПА.
Что будет, если поставить форму на ТПА с недостаточным усилием смыкания?
Сначала появляется облой по разъему, потом растет разброс массы и меняется геометрия изделия. Дальше ускоряется износ плоскостей разъема и направляющих, а в тяжелых случаях форма начинает открываться в цикле. То есть недостаточное запирание бьет и по качеству, и по ресурсу оснастки.
Можно ли выбирать термопластавтомат только по усилию смыкания?
Нет. Запирание ТПА - только один из параметров. Еще проверяют габариты плиты, расстояние между колоннами, ход раскрытия, высоту формы, объем впрыска, скорость, давление, пластификацию и совместимость с литниковой системой. Если ориентироваться только на одну цифру, машина может не подойти по массе впрыска или по размерам формы.